শিল্প সংবাদ
বাড়ি / খবর / শিল্প সংবাদ / ABS সার্টিফাইড ফোরজিংস: সামুদ্রিক যন্ত্রাংশ অর্ডার করার আগে শিপইয়ার্ডের কী প্রয়োজন
 বাড়ি / খবর / শিল্প সংবাদ / ABS সার্টিফাইড ফোরজিংস: সামুদ্রিক যন্ত্রাংশ অর্ডার করার আগে শিপইয়ার্ডের কী প্রয়োজন
শিল্প সংবাদ
ABS সার্টিফাইড ফোরজিংস: সামুদ্রিক যন্ত্রাংশ অর্ডার করার আগে শিপইয়ার্ডের কী প্রয়োজন
2026-10-16
একটি শিপইয়ার্ড ইনকামিং পরিদর্শনের সময় একটি নকল প্রপেলার শ্যাফ্ট প্রত্যাখ্যান করে। রসায়ন সঠিক, প্রসার্য ফলাফল পাস, এবং মিল সার্টিফিকেট সম্পূর্ণ দেখায়। যা অনুপস্থিত তা হল পরীক্ষার রেকর্ডে একটি ABS সার্ভেয়ারের স্বাক্ষর, তাই শ্যাফ্ট কোনো ছাড় বা পুনরাবৃত্তি পরীক্ষা ছাড়া শ্রেণীবদ্ধ জাহাজে প্রবেশ করতে পারে না। সেই একটি ব্যবধান একটি নতুন নির্মাণের সময়সূচীতে তিন থেকে পাঁচ সপ্তাহ যোগ করতে পারে এবং ফোরজিং নিজেই পুরোপুরি সঠিক।
ABS প্রত্যয়িত ফোরজিংস শুধুমাত্র একটি পরীক্ষার রিপোর্ট সংযুক্ত করে জালিয়াতি নয়। এগুলি হল আমেরিকান ব্যুরো অফ শিপিংয়ের সাথে একটি জরিপ ব্যবস্থার অধীনে তৈরি উপাদান, যেখানে উপাদানের গ্রেড, ইস্পাত তাপ, ফোরজিং রুট, পরীক্ষার কুপন, তাপ চিকিত্সা রেকর্ড এবং সমাপ্ত মাত্রাগুলি সামগ্রী এবং ঢালাইয়ের জন্য ABS নিয়মগুলির বিরুদ্ধে যাচাই করা হয়৷ সার্টিফিকেট সেই শৃঙ্খলের চূড়ান্ত ধাপ, পুরোটা নয়।
এই নির্দেশিকাটি শংসাপত্রটি কী নিশ্চিত করে, কোন নকল অংশগুলি সাধারণত এটির প্রয়োজন হয়, কীভাবে জরিপ পদক্ষেপগুলি একটি স্বাভাবিক উত্পাদন রুটের সাথে মানানসই হয় এবং ব্যর্থতার পয়েন্টগুলি যা সবচেয়ে পুনঃকর্মের কারণ হয় তা কভার করে।
কি একটি ফোরজিং একটি ABS সার্টিফিকেট প্রকৃতপক্ষে নিশ্চিত করে
ABS দুটি স্তরে কাজ করে এবং সেগুলিকে বিভ্রান্ত করার ফলে বেশিরভাগ বিলম্ব হয়। প্রথমটি হ'ল প্রস্তুতকারকের অনুমোদন, একটি কাজের অনুমোদন বা উত্পাদন মূল্যায়নের মাধ্যমে নিশ্চিত করে যে প্ল্যান্ট, প্রক্রিয়া নিয়ন্ত্রণ এবং পরীক্ষার সুবিধাগুলি সরবরাহ করা সুযোগের জন্য উপযুক্ত। দ্বিতীয়টি হল স্বতন্ত্র পণ্যের শংসাপত্র, যেখানে একজন জরিপকারী যাচাই করে যে একটি নির্দিষ্ট আইটেম বা ব্যাচ একটি স্বীকৃত গ্রেডে তৈরি করা হয়েছিল, প্রয়োজনীয় হিসাবে পরীক্ষিত এবং এর ইস্পাত তাপের সন্ধানযোগ্য।
শ্যাফটিং-এর জন্য, ABS গ্রেড 2 থেকে গ্রেড 5 থেকে ফোরজিং গ্রেডকে স্বীকৃতি দেয়, ক্রমবর্ধমান ফলন শক্তি এবং গ্রেড বাড়ার সাথে সাথে রসায়ন এবং তাপ চিকিত্সার কঠোর নিয়ন্ত্রণ। কাঠামোগত এবং চাপ ধরে রাখার অংশগুলি পৃথক নিয়ম অধ্যায় অনুসরণ করে। একটি উচ্চতর গ্রেড স্বয়ংক্রিয়ভাবে ভাল হয় না: একটি গ্রেড 5 শ্যাফ্ট কাছাকাছি ফার্নেস নিয়ন্ত্রণের দাবি করে, এবং তাপ চিকিত্সা রেকর্ডে কোনো বিচ্যুতি সরাসরি শংসাপত্রের ঝুঁকিতে পরিণত হয়।
| দলিল | দ্বারা জারি | এটা কি নিশ্চিত করে | সাধারণ ফাঁক |
|---|---|---|---|
| মিল পরীক্ষার সার্টিফিকেট | স্টিল মিল বা জালিয়াতি | ইস্পাত তাপ থেকে রসায়ন এবং যান্ত্রিক ফলাফল | নিজে নিজে একটি ABS জরিপ প্রয়োজনীয়তা পূরণ করে না |
| কমপ্লায়েন্স সার্টিফিকেট | ABS | উপাদান বা পণ্যের ধরন নিয়মের প্রয়োজনীয়তা পূরণ করে | আপনার গজ আইটেম জরিপ অধীনে করা হয়েছে প্রমাণ করে না |
| ইউনিট বা পরীক্ষার সার্টিফিকেট | ABS সার্ভেয়ার | একটি নির্দিষ্ট আইটেম বা ব্যাচ, সাক্ষী পরীক্ষা, তাপ নম্বর ট্রেসেবিলিটি | বৈধ শুধুমাত্র যদি সার্ভেয়ার আসলে পরীক্ষাগুলো প্রত্যক্ষ করেন |
| অ ধ্বংসাত্মক পরীক্ষার রিপোর্ট | পরীক্ষা উপকন্ট্রাক্টর | অতিস্বনক বা চৌম্বক কণা ফলাফল | পদ্ধতি অবশ্যই শ্রেণী স্বীকৃত এবং কর্মীদের প্রত্যয়িত হতে হবে |
যা নকল যন্ত্রাংশ সাধারণত ABS সার্টিফিকেশন প্রয়োজন
একটি শ্রেণীবদ্ধ জাহাজে, প্রয়োজনীয়তা ফাংশন অনুসরণ করে। যে উপাদানগুলির ব্যর্থতার জন্য প্রোপালশন, স্টিয়ারিং বা চাপের সীমানা খরচ হবে সেগুলিই ABS জরিপের অধীনে দেখতে আশা করে৷
- প্রপেলার শ্যাফ্ট, মধ্যবর্তী শ্যাফ্ট, স্টার্ন টিউব শ্যাফ্ট এবং থ্রাস্ট শ্যাফ্ট
- রাডার স্টক, রাডার পিন্টলস এবং রাডার ক্যারিয়ার উপাদান
- কাপলিং এবং ফ্ল্যাঞ্জ ফোরজিংস যা শ্যাফ্ট লাইনের অংশ গঠন করে
- সামুদ্রিক বোল্ট, স্টাড এবং কাপলিং এবং রুডার সমাবেশের জন্য জলবাহী বাদাম
- প্রধান প্রপালশন গিয়ারবক্সের জন্য গিয়ার, পিনিয়ন এবং শ্যাফ্ট
- ডেক যন্ত্রপাতি এবং মুরিং উপাদান যেখানে স্বরলিপি এটি প্রয়োজন
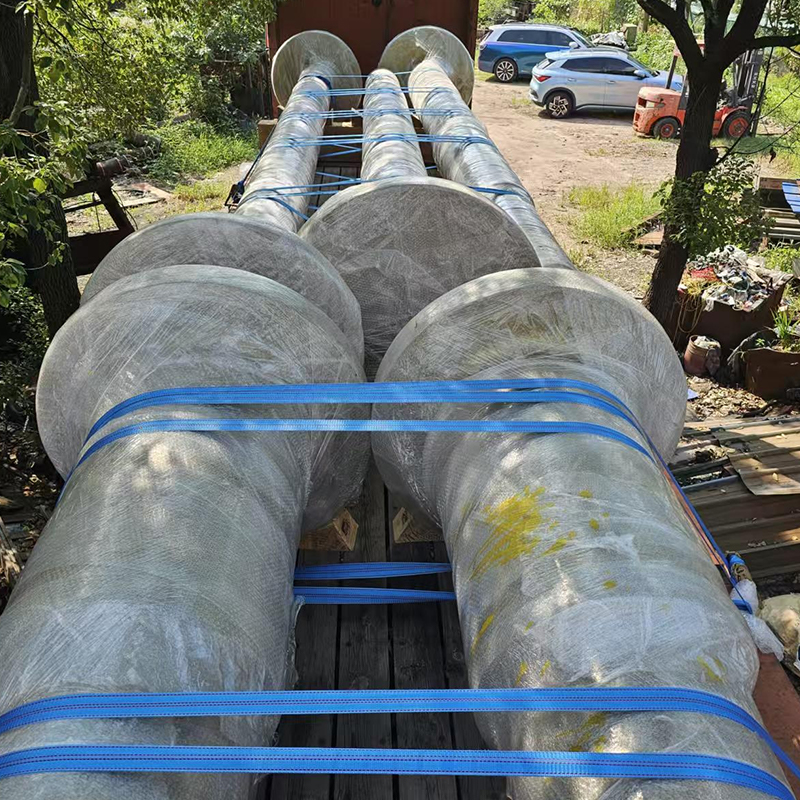 শ্রেণিবদ্ধ সামুদ্রিক জাহাজের জন্য প্রপেলার শ্যাফ্ট ফোরজিংস C45E প্রোপেলার শ্যাফ্ট 10,500 কেজি ওজন এবং বড় মাত্রা সহ ক্রিটিকাল মেরিন ড্রাইভট্রেনের জন্য ফোরজিং; অর্ডার করার আগে জরিপের প্রয়োজন চেক করুন। পণ্য দেখুন →
প্রপালশন এবং স্টিয়ারিং চেইনের বাইরের অংশগুলিকে আলাদাভাবে বিবেচনা করা হয়। একটি পাম্প শ্যাফ্ট বা একটি বন্ধনী ফোরজিংয়ের জন্য মোটেও ইউনিট সার্টিফিকেশনের প্রয়োজন হতে পারে না, বা শুধুমাত্র একটি উপাদান শংসাপত্র, ক্লাস নোটেশন এবং পতাকা অবস্থার উপর নির্ভর করে। ক্রয় অর্ডার দেওয়ার আগে সেই প্রশ্নটি নিষ্পত্তি করুন, জালিয়াতি শেষ হওয়ার পরে নয়। একই পরিবারের একটি বিস্তৃত দৃশ্য আমাদের মধ্যে বসে জাহাজ এবং বন্দর যন্ত্রপাতি forgings পরিসীমা
ক্রয় আদেশ থেকে ডেলিভারি পর্যন্ত সার্ভে রুট
সার্টিফিকেশন একটি ক্রম, এবং প্রতিটি ধাপ পরবর্তীতে লক হয়। এড়িয়ে যাওয়া খুব কমই সময় বাঁচায়।
- নিয়ম পরীক্ষা এবং অঙ্কন পর্যালোচনা: অঙ্কন প্রকাশের আগে ক্লাস নোটেশন, প্রয়োজনীয় গ্রেড, পরীক্ষার সময়সূচী এবং যে কোনও প্রভাব পরীক্ষার তাপমাত্রা নিশ্চিত করুন।
- ইস্পাত নির্বাচন: প্রতিটি তাপ অবশ্যই সনাক্তযোগ্য হতে হবে এবং যেখানে প্রয়োজন হবে, একটি অনুমোদিত কাজ দ্বারা উত্পাদিত হবে। একটি অননুমোদিত উত্স থেকে অনুরূপ গ্রেড একা পরীক্ষা দ্বারা সংশোধন করা যাবে না.
- ফোরজিং: হ্রাস অনুপাত, ফোরজিং তাপমাত্রা পরিসীমা এবং পুনরায় গরম করার সংখ্যা রেকর্ড করা হয়। মেরামত ঢালাই একটি কর্মশালার সিদ্ধান্ত নয়; এটির পূর্বানুমোদন প্রয়োজন এবং সাধারণত একটি পুনরাবৃত্তি তাপ চিকিত্সা।
- হিট ট্রিটমেন্ট: সার্টিফিকেশন প্যাকেজের জন্য ফার্নেস চার্ট, চার্জ পজিশন এবং থার্মোকল রেকর্ড রাখা সহ গ্রেডে স্বাভাবিক করা বা নিভে যাওয়া এবং টেম্পারিং করা।
- টেস্ট কুপন: ফোরজিং-এর উপর প্রলম্বন থেকে নেওয়া, অথবা আলাদাভাবে নকল টেস্ট পিস থেকে নেওয়া হয়েছে একই রিডাকশন রেশিও এবং হিট ট্রিটমেন্ট যে অংশটি প্রতিনিধিত্ব করে।
- সাক্ষী পরীক্ষা: প্রসার্য, প্রভাব এবং কঠোরতা পরীক্ষাগুলি উপস্থিত সার্ভেয়ারের সাথে বা অনুমোদিত কাজের জন্য একটি সম্মত নজরদারি ব্যবস্থার অধীনে চালিত হয়।
- পরীক্ষা এবং মাত্রিক চেক: প্রয়োজনীয় গ্রহণযোগ্যতা স্তরে অতিস্বনক পরীক্ষা, যেখানে নির্দিষ্ট করা হয়েছে সেখানে সমাপ্ত পৃষ্ঠের চৌম্বকীয় কণা পরিদর্শন এবং অনুমোদিত অঙ্কনের বিরুদ্ধে একটি মাত্রিক প্রতিবেদন।
- চিহ্নিতকরণ এবং শংসাপত্রের সমস্যা: হিট নম্বর, গ্রেড, অংশের পরিচয় এবং সার্ভেয়ার স্ট্যাম্প প্রয়োগ করা হয়েছে যাতে যন্ত্র এবং পেইন্টিং এর সন্ধানযোগ্যতা বেঁচে থাকে।
পরিদর্শন পয়েন্ট ক্রেতাদের মুক্তির আগে লক ডাউন করা উচিত
ABS প্রত্যয়িত ফোরজিংস নিয়ে বেশিরভাগ বিরোধের বিবরণ অনেক দেরিতে সম্মত হয়েছে। এই আইটেম ক্রয় আদেশ লিখিত মূল্য.
- গ্রেড ম্যাচ: অঙ্কনের গ্রেড অবশ্যই সেই আবেদনের জন্য গৃহীত গ্রেডের সাথে মিলবে। একটি গ্রেড উপরে সরানো প্রভাব প্রয়োজনীয়তা এবং চুল্লি নিয়ন্ত্রণ পরিবর্তন.
- পরীক্ষা কুপন অবস্থান: কুপন সাধারণত প্রধান কাজের চাপের দিক থেকে একটি দীর্ঘায়িত থেকে আসে, অংশের শরীর থেকে নয়।
- পরীক্ষার সুযোগ: তাপ প্রতি প্রসার্য পরীক্ষা, নকশা তাপমাত্রায় প্রভাব পরীক্ষা, এবং নিয়মের প্রয়োজন হয় এমন বিভাগ জুড়ে একটি কঠোরতা সমীক্ষা।
- পরীক্ষার স্তর এবং কভারেজ: স্ক্যানিং প্ল্যান, রেফারেন্স স্ট্যান্ডার্ড এবং রিপোর্টিং ফর্ম্যাট আগে থেকেই সম্মত হন, অথবা অংশটি রুক্ষ মেশিনিংয়ের পরে দ্বিতীয় পরীক্ষার প্রয়োজন হতে পারে।
- মেরামত নীতি: অনুমোদন ছাড়া কোন ঢালাই মেরামত, এবং একটি নথিভুক্ত পদ্ধতি ছাড়া পৃষ্ঠ ইঙ্গিত কোন মিশ্রণ.
- মেশিনিং ভাতা: নকল এবং সমাপ্ত সহনশীলতা ভিন্ন জিনিস। নির্দিষ্ট অংশের নিচে না কেটে পরীক্ষা এবং চূড়ান্ত মেশিনিংয়ের জন্য পর্যাপ্ত স্টক রেখে দিন।
- ডকুমেন্টেশন সেট: সার্টিফিকেট, ফার্নেস চার্ট, পরীক্ষার রিপোর্ট, পরীক্ষার রিপোর্ট এবং মাত্রিক রিপোর্ট, সমস্ত ক্রস রেফারেন্স অঙ্কন সংশোধন.
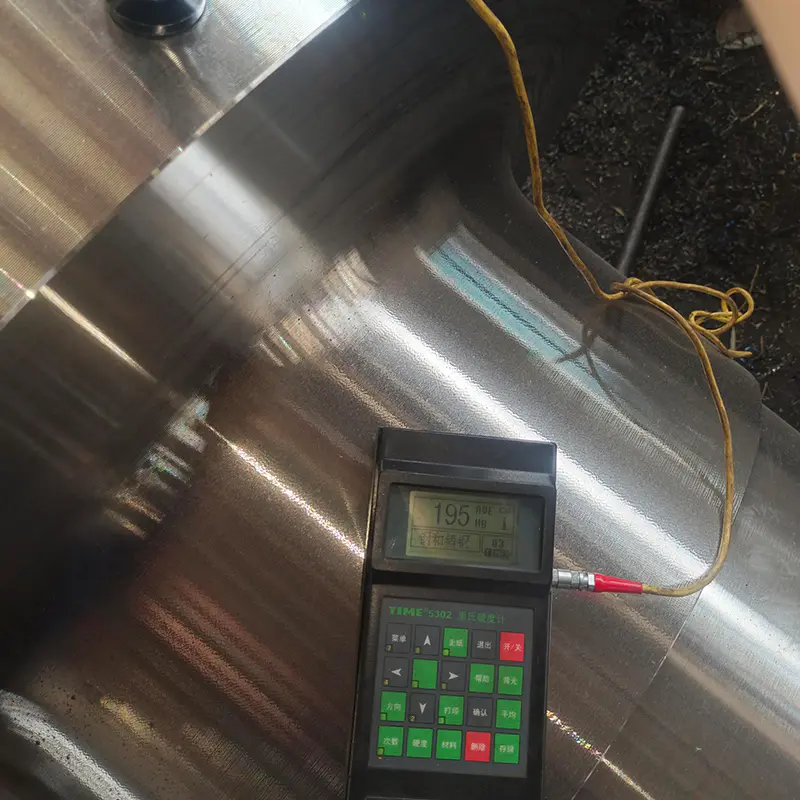 C45E ইস্পাত মধ্যে সামুদ্রিক মধ্যবর্তী খাদ Forgings C45E ইন্টারমিডিয়েট শ্যাফ্ট ফোরজিং, 12,100 কেজি, তাপ চিকিত্সা এবং নির্ভুল মেশিনিং সহ; ক্রয় আদেশের প্রথম দিকে পরীক্ষা এবং চিকিত্সার রেকর্ডে সম্মত হন। পণ্য দেখুন →
তাপ চিকিত্সার রেকর্ডগুলি প্রায়শই একটি সরবরাহকারী ফাইলের দুর্বলতম অংশ। আমাদের ধাতু তাপ চিকিত্সা মৌলিক সারাংশ একজন জরিপকারী কোন পরামিতি দেখতে চাইবেন তা ব্যাখ্যা করে।
কেন ABS সার্টিফাইড ফোরজিংস প্রত্যাখ্যাত বা বিলম্বিত হয়
অনুশীলনে, প্রত্যাখ্যান খুব কমই একটি ব্যর্থ প্রসার্য পরীক্ষা থেকে আসে। তারা প্রমাণ ফাঁক থেকে আসে.
- একটি শংসাপত্র যা ইস্পাতের তাপকে কভার করে তবে পৃথক আইটেম নয়, যা ইউনিটের সন্ধানযোগ্যতা ভেঙে দেয়।
- একটি পরীক্ষা কুপন একটি ভিন্ন তাপ থেকে নকল বা সমাপ্ত অংশ থেকে ভিন্ন তাপ চিকিত্সা দেওয়া.
- কঠোরতা নিয়ম সীমা ছাড়িয়ে বিক্ষিপ্ত, quenching সময় অসম্পূর্ণ রূপান্তর নির্দেশ করে.
- ভুল তাপমাত্রায় বা ভুল নমুনা স্থিতিবিন্যাস সহ প্রভাব পরীক্ষা।
- চূড়ান্ত তাপ চিকিত্সার আগে অতিস্বনক পরীক্ষা করা হয়, তাই ফলাফল আর বিতরণ করা অবস্থার প্রতিনিধিত্ব করে না।
- অনুপস্থিত চুল্লি চার্ট বা একটি চার্জ রেকর্ড যা অংশটিকে একটি নির্দিষ্ট চক্রের সাথে লিঙ্ক করতে পারে না।
- চূড়ান্ত জরিপে অননুমোদিত জোড় মেরামত আবিষ্কৃত.
- মেশিনিংয়ের সময় হারিয়ে যাওয়া চিহ্নিত করা, সমাপ্ত অংশটিকে এর শংসাপত্রের সাথে সংযুক্ত করার কোনও উপায় নেই।
এগুলির প্রতিটি প্রতিরোধ করা সস্তা এবং সংশোধন করা ব্যয়বহুল। একবার শ্যাফ্ট ফিনিস মেশিন করা হয়ে গেলে, একটি পুনরায় পরীক্ষার অর্থ সাধারণত উপাদান স্ক্র্যাপ করা বা ছাড় নিয়ে আলোচনা করা।
সীসা সময়, খরচ এবং একটি অনুমোদিত কাজের মূল্য
সার্টিফিকেশন প্রকৃত খরচ বহন করে: অতিরিক্ত কুপন উপাদান, সার্ভেয়ার উপস্থিতি, অতিরিক্ত পরীক্ষা এবং একটি ডকুমেন্টেশন কাজের চাপ উৎপাদনের সাথে সমান্তরালে চলছে। প্রথম নিবন্ধের জন্য, এক থেকে তিন সপ্তাহের অতিরিক্ত লিড টাইম আশা করুন। একটি অনুমোদিত কাজের ব্যবস্থার অধীনে উত্পাদিত পুনরাবৃত্তি আদেশে, এটি কয়েক দিনের জন্য সঙ্কুচিত হতে পারে কারণ পরিদর্শন প্রতিটি পরীক্ষায় উপস্থিতির পরিবর্তে নজরদারির ভিত্তিতে চলে যায়।
ভাল লিভার হল একটি ফরজার বেছে নেওয়া যা বাড়ির পুরো চেইনকে নিয়ন্ত্রণ করে। প্রতিটি উপ-কন্ট্রাক্টেড প্রক্রিয়া হল আরেকটি ট্রেসেবিলিটি হস্তান্তর এবং রেকর্ডগুলি অসম্পূর্ণ হওয়ার আরেকটি সুযোগ।
ACE গ্রুপ জিয়াংসুতে 55 একর জায়গায় 50,018 বর্গ মিটারেরও বেশি কভার প্রোডাকশন স্পেস সহ নকল উপাদান তৈরি করে, যা নভেম্বর 2025 সালে চালু হয়। দোকানটি 3 টন, 5 টন এবং 15 টন ইলেক্ট্রো হাইড্রোলিক হ্যামার এবং 1 মিটার এবং 1.5 মিটার রোলড ফায়ারিং মেশিন, উল্লম্ব ফায়ারিং সাপোর্ট করে চুল্লি, তাপ চিকিত্সা প্রতিরোধের চুল্লি, নিভানোর ট্যাঙ্ক, ইন্ডাকশন হার্ডেনিং ইকুইপমেন্ট এবং মেশিনিং সেন্টার। ফোরজিং, হিট ট্রিটমেন্ট, মেশিনিং, ওয়েল্ডিং ফেব্রিকেশন এবং সারফেস লেপ এক মানের সিস্টেমের অধীনে বসে, যা ইস্পাত গ্রহণ থেকে প্রেরন পর্যন্ত তাপের সংখ্যা সনাক্তকরণ অক্ষত রাখে।
 সামুদ্রিক স্টিয়ারিং সিস্টেমের জন্য রুডার স্টক ফোরজিংস 316L, 45E এবং 40Cr-এ ভারী রাডার স্টক ফোরজিংস, উদাহরণ 8,700 কেজি এবং D522 × 6002 মিমি, ক্লাস রিভিউয়ের জন্য অঙ্কন করার জন্য সরবরাহ করা হয়েছে। পণ্য দেখুন →
শ্যাফটিং, রাডার উপাদান, ফ্ল্যাঞ্জ এবং বোল্ট ফোরজিংস, গিয়ার ব্ল্যাঙ্ক এবং অ-মানক কাস্টমাইজড যন্ত্রাংশগুলি অঙ্কনে সরবরাহ করা হয়, ক্লাস পর্যালোচনার জন্য পরীক্ষা এবং চিকিত্সার রেকর্ড প্রস্তুত করা হয়। যখন উদ্ধৃতি পর্যায়ে স্বরলিপি, গ্রেড এবং পরীক্ষার সময়সূচী নিশ্চিত করা হয়, তখন শংসাপত্রের পথটি অনুমানযোগ্য হয়ে ওঠে।
ABS প্রত্যয়িত ফোরজিংস স্টিলের গুণমানের চেয়ে প্রস্তুতিতে সফল বা ব্যর্থ হয়। গ্রেড, পরীক্ষার কুপন, পরীক্ষার স্তর এবং প্রথম তাপ ঢেলে দেওয়ার আগে নথিপত্র সেট করুন এবং সার্ভেয়ার এটির শেষে একটি বাধার পরিবর্তে একটি পরিকল্পিত রুটে একটি চেকপয়েন্ট হয়ে ওঠে৷
খবর
এখনই আমাদের মেসেজ করুন!
-
মোবাইল টার্মিনাল
-
দ্রুত লিঙ্ক
পণ্য আমাদের সম্পর্কে সরঞ্জাম এবং ক্ষমতা গুণমান খবর আমাদের সাথে যোগাযোগ করুন -
পণ্য বিভাগ
বৈদ্যুতিক শক্তি শক্তি Forgings জাহাজ এবং বন্দর যন্ত্রপাতি Forgings খনির এবং ধাতুবিদ্যা Forgings খাদ্য এবং ফিড যন্ত্রপাতি Forgings পেট্রোকেমিক্যাল শিল্প Forgings ওয়েল্ডিং ফ্যাব্রিকেশন কাস্টমাইজড শেষ অংশ -
আমাদের সাথে যোগাযোগ করুন
Mob.: +86-173 7218 0878 Tel.: +৮৬-৫১৫-৮৩৮৯ ০৩৯৬ E-mail: ivy.zhai@aceprocess.cn Add.: নং 21 জিনফেং রোড, অর্থনৈতিক উন্নয়ন পার্ক, দাফেং জেলা, ইয়ানচেং সিটি, জিয়াংসু, চীন
কপিরাইট © 2025 Yancheng ACE Machinery Co., Ltd. সর্বস্বত্ব সংরক্ষিত.
চীন ওপেন ডাই ফোরজিংস প্রস্তুতকারক
কাস্টম নির্ভুলতা forgings সরবরাহকারী