শিল্প সংবাদ
বাড়ি / খবর / শিল্প সংবাদ / নিকেল অ্যালয় ফোরজিংস: গ্রেড, প্রক্রিয়া নিয়ন্ত্রণ, অ্যাপ্লিকেশন, এবং বায়িং গাইড
 বাড়ি / খবর / শিল্প সংবাদ / নিকেল অ্যালয় ফোরজিংস: গ্রেড, প্রক্রিয়া নিয়ন্ত্রণ, অ্যাপ্লিকেশন, এবং বায়িং গাইড
শিল্প সংবাদ
নিকেল অ্যালয় ফোরজিংস: গ্রেড, প্রক্রিয়া নিয়ন্ত্রণ, অ্যাপ্লিকেশন, এবং বায়িং গাইড
2026-09-18
একটি শিপইয়ার্ড একবার ছয় বছরে দুটি কার্বন ইস্পাত প্রপেলার শ্যাফ্ট প্রতিস্থাপন করেছিল কারণ জাহাজটি ক্লোরাইড সমৃদ্ধ পোতাশ্রয়ের মধ্যে আটকে ছিল যার মূল নকশাটি কখনই বিবেচনা করা হয়নি। ফিক্স, একটি নিকেল খাদ ফোরজিং, তখন থেকে পরিষেবাতে রয়েছে। পাঠটি ব্যাপকভাবে প্রযোজ্য: নিকেল অ্যালয় ফোরজিংস ক্ষয় এবং উচ্চ-তাপমাত্রার সমস্যাগুলি সমাধান করে, কিন্তু শুধুমাত্র যখন গ্রেডটি প্রকৃত পরিষেবার অবস্থার সাথে মেলে এবং ফোরজিং প্রক্রিয়া খাদটির অখণ্ডতা রক্ষা করে। এই নিবন্ধটি গ্রেড, প্রক্রিয়া সীমা এবং আপনার অর্ডার করার আগে গুরুত্বপূর্ণ চেকগুলি কভার করে৷
নিকেল অ্যালয় ফোরজিংসকে কী আলাদা করে তোলে
নিকেল অ্যালোয়ে 30 শতাংশের বেশি নিকেল কঠিন দ্রবণে থাকে, যা মুখ-কেন্দ্রিক ঘন কাঠামোকে স্থিতিশীল করে। এই কাঠামোটি তিনটি ব্যবহারিক সুবিধা দেয়: ক্রায়োজেনিক তাপমাত্রায় দৃঢ়তা, 500 ডিগ্রি সেলসিয়াসের উপরে দরকারী শক্তি এবং ক্লোরাইড, সালফাইড এবং সাধারণ ইস্পাত ফাটলকারী অ্যাসিডের প্রতি সহনশীলতা। অ্যালয় 718-এর মতো বৃষ্টি-কঠিন গ্রেডগুলি আরও এগিয়ে যায় এবং বার্ধক্যজনিত চিকিত্সার মাধ্যমে 1000 MPa-এর উপরে ফলন শক্তি বিকাশ করে।
ফোরজিং একটি কাঠামোগত সুবিধা যোগ করে যা বার থেকে ঢালাই এবং মেশিন প্রতিলিপি করতে পারে না। হট ওয়ার্কিং ঢালাই কাঠামো ভেঙে দেয়, অভ্যন্তরীণ ছিদ্র বন্ধ করে এবং অংশের কনট্যুরের সাথে শস্য প্রবাহকে সারিবদ্ধ করে। একটি নকল ভালভ বডি বা টারবাইন শ্যাফ্ট তাই চক্রীয় চাপ এবং কম্পনের অধীনে উচ্চ ক্লান্তি শক্তি দেখায়। সমালোচনামূলক উপাদানগুলির জন্য, এই মূল কারণ হল অঙ্কন একটি সস্তা ঢালাইয়ের পরিবর্তে একটি ফরজিং নির্দিষ্ট করে৷
সাধারণ নিকেল অ্যালয় গ্রেড এবং কীভাবে সেগুলি নির্বাচন করবেন
ছয়টি গ্রেডের মধ্যে বেশিরভাগ শিল্প ফোরজিং অনুসন্ধান করা হয়। নীচের সারণীতে প্রতিটি গ্রেড, এর সাধারণ নিকেল বিষয়বস্তুর সংক্ষিপ্ত বিবরণ দেওয়া হয়েছে এবং উপাদানগুলি জালকারীরা সাধারণত এটি থেকে তৈরি করে। সঠিক তাপের জন্য প্রযোজ্য ASTM বা ASME স্পেসিফিকেশনের বিপরীতে সম্পত্তির মান নিশ্চিত করুন।
| গ্রেড | সাধারণ Ni বিষয়বস্তু | বৈশিষ্ট্য সংজ্ঞায়িত করা | সাধারণ নকল অংশ |
|---|---|---|---|
| খাদ 400 | 63-70% | সামুদ্রিক জল প্রতিরোধের এবং subzero বলিষ্ঠতা | সামুদ্রিক খাদ, রডার স্টক, পাম্প শ্যাফ্ট |
| খাদ 600 | 72% মিনিট | উচ্চ-তাপমাত্রা জারণ প্রতিরোধের | ফার্নেস রোলস, হিট এক্সচেঞ্জার হেডার |
| খাদ 625 | 58% মিনিট | পিটিং এবং ফাটল জারা প্রতিরোধের | ভালভ বডি, ব্লোআউট প্রতিরোধক অংশ, টারবাইন ব্লেড |
| খাদ 718 | 50-55% | বর্ষণ শক্ত হওয়া, 1000 MPa-এর উপরে ফলন | টারবাইন ডিস্ক, গিয়ার শ্যাফ্ট, উচ্চ-শক্তির রিং |
| খাদ 825 | 38-46% | অ্যাসিড প্রতিরোধের, বিশেষ করে সালফিউরিক এবং ফসফরিক | রাসায়নিক পাম্প অংশ, তেলক্ষেত্র উপাদান |
| খাদ C-276 | 57% মিনিট | অক্সিডাইজিং এবং অ্যাসিড হ্রাস করার প্রতিরোধ | চুল্লী অভ্যন্তরীণ, স্ক্রাবার অংশ, উচ্চ-খাদ ভালভ |
পরিষেবা পরিবেশ দ্বারা নির্বাচন করুন, নিকেল শতাংশ দ্বারা নয়। অ্যালয় 718 এর বার্ধক্য প্রতিক্রিয়ার কারণে ঘূর্ণায়মান অংশ এবং ফাস্টেনারগুলির জন্য উপযুক্ত। খাদ 625 টক তেল এবং গ্যাসের বেশিরভাগ চাপ-সীমার অংশগুলিকে কভার করে। অ্যালয় 825 সাধারণত অ্যাসিড পরিষেবার জন্য যথেষ্ট, এবং অ্যালয় 400 হল অর্থনৈতিক সমুদ্রের জলের বিকল্প। C-276-এ আপগ্রেড করা যখন ডিজাইনের জন্য শুধুমাত্র 625 বেশি প্রয়োজন তখন দরকারী জীবন যোগ না করেই কাঁচামালের বিল দ্বিগুণ হয়ে যায়।
নিকেল অ্যালয় ফোরজিংসের আপেক্ষিক উপাদান খরচ (কার্বন স্টিল = 1.0)
উপাদান খরচ একটি ক্রেতা দেখেন প্রথম সংখ্যা, কিন্তু এটি সম্পূর্ণ ছবি নয়. চার্টটি সবচেয়ে সাধারণ নিকেল অ্যালয় ফোরজিংসের জন্য কার্বন স্টিলের তুলনায় আনুমানিক কাঁচা-মাল খরচ গুণক দেখায়। অ্যালয় 400 হল সর্বনিম্ন ব্যয়বহুল নিকেল বিকল্প এবং এখনও কার্বন ইস্পাত তিনগুণেরও বেশি খরচ করে। অ্যালয় 625 এবং C-276 কার্বন ইস্পাত বেসলাইনের সাত থেকে নয় গুণে বসে যে কোনও ফোরজিং কাজ শুরু করার আগে। এই ব্যবধানটি ব্যাখ্যা করে কেন শুধু নিরাপদ থাকার জন্য খাদ 825 থেকে C-276 তে আপগ্রেড করা উপাদান বিল দ্বিগুণেরও বেশি হতে পারে। অতিরিক্ত খরচ ন্যায্য হয় যখন এটি একটি একক টক কূপে একটি অনির্ধারিত শাটডাউন প্রতিরোধ করে, তবে এটি অবশ্যই পরিষেবা পরিবেশ দ্বারা অর্জিত হতে হবে।
ফোরজিং প্রক্রিয়া বিবেচনা যে গুণমান নির্ধারণ
নিকেল ধাতুগুলি কার্বন স্টিলের মতো তৈরি হয় না। তারা ফোরজিং তাপমাত্রায় উচ্চ শক্তি রাখে, ধীরে ধীরে তাপ পরিচালনা করে এবং একটি সংকীর্ণ কাজের পরিসর প্রয়োজন। তিনটি প্রক্রিয়ার কারণ নির্ধারণ করে যে ফোরজিং প্রত্যাশিত বৈশিষ্ট্যগুলি সরবরাহ করে কিনা:
- গরম নিয়ন্ত্রণ। বেশিরভাগ নিকেল ধাতু 900°C এবং 1200°C এর মধ্যে তৈরি হয়। সেই সীমার উপরে, শস্য বৃদ্ধি এবং প্রাথমিক গলন প্রদর্শিত হয়; এটির নীচে, শক্ত হয়ে যাওয়া এবং পৃষ্ঠের ফাটল দেখা দেয়। চুল্লিতে অবশ্যই ক্যালিব্রেট করা থার্মোকল এবং একটি রেকর্ডকৃত সোক কার্ভ থাকতে হবে।
- হ্রাস এবং শস্য আকার. প্রতিটি ফোরজিং পাসের কাস্ট স্ট্রাকচার ভেঙ্গে এবং পুনরায় ক্রিস্টালাইজেশন ট্রিগার করার জন্য যথেষ্ট বিকৃতি প্রয়োজন। কম হ্রাস একটি মিশ্র শস্য গঠন ছেড়ে যা ক্লান্তি শক্তি কমায়। ঘূর্ণায়মান অংশগুলি প্রায়শই ASTM 4 থেকে 7 এর চূড়ান্ত শস্যের আকার নির্দিষ্ট করে।
- তাপ চিকিত্সা। সলিড-সলিউশন গ্রেডের জন্য ফিনিস ফোর্জিংয়ের পরে একটি নিয়ন্ত্রিত কুলডাউন প্রয়োজন। অ্যালোয় 718-এর মতো বৃষ্টিপাত-কঠিন গ্রেডগুলির জন্য 720 ডিগ্রি সেলসিয়াসের কাছাকাছি দুই-পদক্ষেপের বার্ধক্য চিকিত্সা প্রয়োজন। ফার্নেস রেকর্ডই একমাত্র প্রমাণ যে সময়সূচী অনুসরণ করা হয়েছিল।
- টুল যোগাযোগ. নিকেল অ্যালয়গুলি দ্রুত পৃষ্ঠের তাপ হারায়, তাই ডাইগুলিকে অবশ্যই আগে থেকে গরম করতে হবে এবং যোগাযোগের সময় কমিয়ে আনতে হবে। হাতুড়ি শক্তি এবং প্রেস স্পিড পদার্থ যতটা খাদ রসায়ন।
এই কারণগুলি তাত্ত্বিক নয়। একটি ফ্ল্যাঞ্জ ফিনিস-নকল খুব ঠান্ডা অশ্রু বিকাশ করতে পারে, এবং চুল্লিতে একই ফ্ল্যাঞ্জ বেশি বয়সী তার নির্দিষ্ট ফলন শক্তির 15 শতাংশ হারাতে পারে যখন এখনও ত্রুটিহীন দেখায়। একই তাপমাত্রা শৃঙ্খলা উচ্চ-খাদ স্টীল এবং নিকেল খাদ প্রযোজ্য; আমাদের গাইড স্টেইনলেস স্টীল forgings forging সাধারণ সমস্যাগুলি আরও বিশদে ব্যাখ্যা করে।
নকল সামগ্রীর জন্য উন্নত তাপমাত্রায় ফলন শক্তি
এই চার্টটি তিনটি নকল সামগ্রীর জন্য উচ্চ তাপমাত্রায় সাধারণ ন্যূনতম ফলন শক্তির তুলনা করে। অ্যালয় 718 600°C তাপমাত্রায়ও 800 MPa-এর উপরে থাকে, যে কারণে এটি উচ্চ-লোড ঘূর্ণায়মান অংশগুলির জন্য আদর্শ। অ্যালয় 625 ধীরে ধীরে শক্তি হারায় তবুও এখনও 700°C তাপমাত্রায় 400 MPa ছাড়িয়ে যায়, এটি ভালভ বডি এবং প্রেসার হাউজিংয়ের জন্য শক্তিশালী প্রার্থী করে তোলে। স্টেইনলেস 316 একটি সম্মানজনক 290 MPa থেকে শুরু হয় এবং তারপর 300°C এর উপরে দ্রুত হ্রাস পায়। একজন ডিজাইন ইঞ্জিনিয়ার যিনি 500°C লাইনের জন্য একটি স্টেইনলেস ফ্ল্যাঞ্জ নির্দিষ্ট করেন তাকে অবশ্যই খুব কম গ্রহণযোগ্য চাপের সাথে থাকতে হবে; একটি নিকেল খাদ forging যে অনুমান পরিবর্তন. চার্টটিও দেখায় কেন একা ঘর-তাপমাত্রার ডেটা একটি উপাদান নির্বাচনকে খারাপভাবে বিভ্রান্ত করতে পারে।
যেখানে নিকেল অ্যালয় ফোরজিংস ভারী শিল্পে ব্যবহৃত হয়
নিকেল খাদ ফোরজিংস নির্দিষ্ট করা হয় যেখানে ব্যর্থতা ব্যয়বহুল। তেল এবং গ্যাসে, নকল অ্যালয় 625 এবং 825 ভালভ বডি, ব্লোআউট প্রতিরোধক এবং ফ্র্যাকচারিং হেডগুলি আর্কটিক তাপমাত্রা থেকে 200 ডিগ্রি সেলসিয়াসের উপরে টক কূপের চাপ ধরে রাখে। ফোরজিং রুট পোরোসিটি ঝুঁকিকে সরিয়ে দেয় যা এই দায়িত্বের জন্য কাস্টিংকে গ্রহণ করা কঠিন করে তোলে।
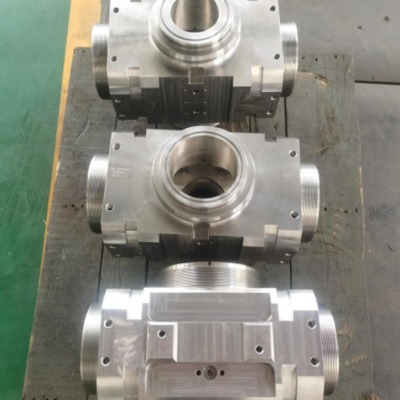 টক ওয়েল পরিষেবার জন্য নিকেল খাদ ব্লোআউট প্রতিরোধক ফোরজিংস এই নকল BOP উপাদানটি উচ্চ-চাপের তেল এবং গ্যাস কূপগুলির জন্য উপযুক্ত, যেখানে অ্যালয় 625 ক্ল্যাডিং এবং ফসফেট ফিনিস চরম ডাউনহোল পরিস্থিতিতে ক্ষয় প্রতিরোধ এবং নির্ভরযোগ্য ওয়েলহেড বন্ধ করে দেয়। পণ্য দেখুন →
বিদ্যুৎ উৎপাদন নিকেল অ্যালয় ফোরজিংস ব্যবহার করে যেখানে তাপমাত্রা বা ক্ষয় স্টেইনলেস সীমা অতিক্রম করে। পারমাণবিক পাইপিং অগ্রভাগ, টিউব শীট এবং হাইড্রো টারবাইন শ্যাফ্টগুলি সাধারণ উদাহরণ। এই অংশগুলি উচ্চ নমন চাপের অধীনে কাজ করে এবং সমাবেশের পরে পরিদর্শন অ্যাক্সেস সীমিত।
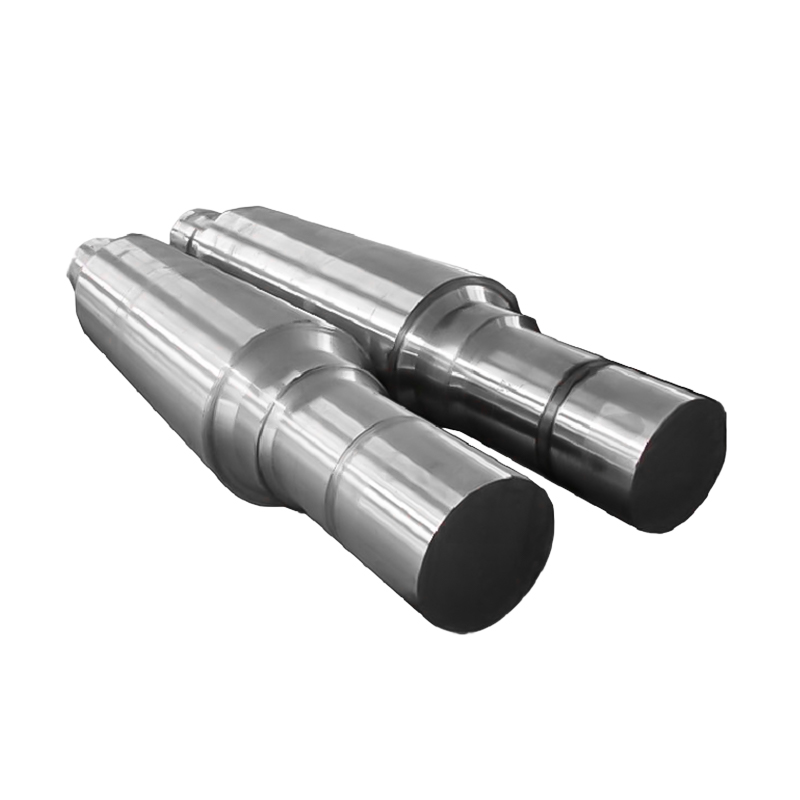 হাই-টর্ক পরিষেবার জন্য জলবিদ্যুৎ জেনারেটর শ্যাফ্ট ফোরজিংস টারবাইন সেটের জন্য একটি মূল ট্রান্সমিশন উপাদান, এই নকল শ্যাফ্ট উচ্চ টর্ক, ক্লান্তি এবং আর্দ্র অবস্থা সহ্য করে। এর তালিকাভুক্ত মাপ এবং উপকরণ নির্ভরযোগ্য দীর্ঘমেয়াদী বিদ্যুৎ উৎপাদন সমর্থন করে। পণ্য দেখুন →
সামুদ্রিক পরিষেবায়, অ্যালয় 400 প্রোপেলার শ্যাফ্ট এবং রাডার স্টকগুলি দূষিত পোতাশ্রয়ে যেখানে কার্বন ইস্পাত দ্রুত ব্যর্থ হয় সেখানে পিটিং প্রতিরোধ করে। রাসায়নিক উদ্ভিদ, ইতিমধ্যে, অ্যাসিড পরিষেবাতে ভালভ কভার, পাম্প বডি এবং চুল্লির উপাদানগুলির জন্য অ্যালয় 825 বা C-276 বেছে নিন; এই ফোরজিংসের অতিস্বনক পরীক্ষা মানসম্মত কারণ ফিল্ড ওয়েল্ড মেরামত করা কঠিন।
 খাদ 625 Overlay Valve Cover Forgings for Severe Duty থ্রি-পিস বল ভালভের জন্য ডিজাইন করা হয়েছে, অ্যালয় 625 ওভারলে সহ এই নকল ভালভ কভারটি জারা প্রতিরোধের এবং খরচ-কার্যকারিতার ভারসাম্য বজায় রাখে, এটিকে উচ্চ-তাপমাত্রা, উচ্চ-চাপের রাসায়নিক এবং তেলক্ষেত্র প্রয়োগের জন্য উপযুক্ত করে তোলে। পণ্য দেখুন →
নকল গ্রেডের রুম-তাপমাত্রার ফলন শক্তি (MPa)
কলাম চার্ট ছয়টি নকল গ্রেডের জন্য সাধারণ ঘর-তাপমাত্রার ফলন শক্তির তুলনা করে। অ্যালয় 718 প্রায় 1035 MPa এ পৌঁছায় কারণ এর বার্ধক্য চিকিত্সা পর্যায়গুলিকে শক্তিশালী করার একটি সূক্ষ্ম বিচ্ছুরণ তৈরি করে। খাদ 625 মোটামুটি 490 MPa প্রদান করে এবং এটি অনেক চাপের অংশের জন্য ব্যবহারিক পছন্দ কারণ এটি চমৎকার জারা প্রতিরোধের সাথে মাঝারি শক্তির ভারসাম্য বজায় রাখে। নিম্ন গ্রেড ব্যর্থ হয় না; তারা সহজভাবে কম স্ট্রেস এবং আঁট বাজেটের সাথে ডিজাইনের জন্য উপযুক্ত। একটি সাধারণ ভুল হল উচ্চতর ফলন শক্তিকে ভাল ফোরজিং মানের সাথে সমান করা। বাস্তবে, উচ্চ শক্তি প্রায়শই কম নমনীয়তা এবং আরও বেশি চাহিদাপূর্ণ ঢালাই পদ্ধতি নিয়ে আসে, তাই গ্রেডটি অবশ্যই ডিজাইন কোড এবং ফ্যাব্রিকেশন প্ল্যানের সাথে মানানসই হবে।
নিকেল অ্যালয় ফোরজিংস অর্ডার করার আগে কী যাচাই করতে হবে
একটি নিকেল অ্যালয় ফরজিং কেনার জন্য একটি স্ট্যান্ডার্ড কার্বন ইস্পাত ফ্ল্যাঞ্জ অর্ডার করার চেয়ে আরও বেশি যাচাইকরণ প্রয়োজন। উপাদানের শংসাপত্র একাই প্রমাণ করে না যে অংশটির প্রয়োজনীয় বৈশিষ্ট্য রয়েছে। একটি সম্পূর্ণ ক্রয় স্পেসিফিকেশন কভার করা উচিত:
- উপাদান ট্রেসেবিলিটি। EN 10204 3.1 শংসাপত্রে অবশ্যই বিতরণ করা অংশ হিসাবে একই তাপ এবং তাপ-চিকিত্সা ব্যাচ থেকে তাপ নম্বর, রচনা এবং যান্ত্রিক পরীক্ষার ফলাফল তালিকাভুক্ত করা উচিত।
- অ-ধ্বংসাত্মক পরীক্ষা। অতিস্বনক পদ্ধতি এবং গ্রহণযোগ্যতা স্তর নির্দিষ্ট করুন। চাপ অংশগুলির জন্য একটি 1.2 মিমি সমতল-নীচের গর্ত রেফারেন্স সাধারণ; ক্রয় অর্ডারে এটি লিখুন।
- মাত্রিক যাচাইকরণ। বোরকেন্দ্রিকতা, ফ্ল্যাঞ্জের মুখের সমতলতা এবং মেশিনিং ভাতা নিয়ে সম্মত হন যাতে মেশিনিং পরে পরিদর্শন একটি বিতর্কে পরিণত না হয়।
- তাপ-চিকিত্সা রেকর্ড। বয়স্ক গ্রেডের জন্য, প্রকৃত সময়-তাপমাত্রার চার্টের জন্য অনুরোধ করুন, বার্ধক্য সম্পাদিত হয়েছে এমন একটি বিবৃতি নয়।
- শস্য আকার, যখন নকশা এটি প্রয়োজন. উচ্চ চাপযুক্ত রিং এবং ঘূর্ণায়মান উপাদানগুলি সাধারণত ASTM 4 থেকে 7 নির্দিষ্ট করে।
অর্ডার দেওয়ার আগে এই প্রয়োজনীয়তাগুলি নথিভুক্ত করুন, এবং কাগজপত্র সম্পূর্ণ না হওয়া পর্যন্ত জাল প্রকাশ করবেন না। একটি দ্রুত সম্পত্তি তুলনা নির্বাচনের মানদণ্ডকে দৃশ্যমান রাখে যখন বাণিজ্যিক দল জালিয়াতির সাথে আলোচনা করে; নীচের চার্টটি তিনটি সর্বাধিক বিতর্কিত উপাদান পরিবারকে স্কোর করে।
নকল সামগ্রীর পরিষেবা সম্পত্তি তুলনা (স্কোর 1-10)
রাডার চার্ট এক থেকে দশের স্কেলে পাঁচটি পরিষেবার মানদণ্ড জুড়ে Alloy 625, স্টেইনলেস 316 এবং কার্বন স্টিলের তুলনা করে। অ্যালয় 625 জারা প্রতিরোধ ক্ষমতা এবং উচ্চ-তাপমাত্রার শক্তিকে প্রাধান্য দেয়, যে কারণে এটি ভালভ বডি এবং ওয়েলহেড ফোরজিংসে প্রায়শই প্রদর্শিত হয়। স্টেইনলেস 316 ভাল ওয়েল্ডেবিলিটির সাথে মাঝারি জারা প্রতিরোধের ভারসাম্য বজায় রাখে তবে তাপমাত্রায় দ্রুত শক্তি ছেড়ে দেয়। কার্বন ইস্পাত সবচেয়ে সস্তা এবং সবচেয়ে ঝালাইযোগ্য পছন্দ থেকে যায় যখন পরিষেবা পরিবেশ হালকা হয় এবং ডিজাইনের চাপ কম থাকে। চার্টটিও স্পষ্টভাবে ট্রেড-অফ দেখায়: কর্মক্ষমতা এবং খরচ দক্ষতা বিপরীত দিকে চলে। ডিজাইন পর্যালোচনার সময় এই ধরণের তুলনা ব্যবহার করা ক্রেতা, প্রকৌশলী এবং জালিয়াতিকে একই নির্বাচনের মানদণ্ডে সম্মত করতে সহায়তা করে।
কেন একটি সম্পূর্ণ-প্রক্রিয়া ফোরজিং সরবরাহকারী আপনার ঝুঁকি হ্রাস করে
একটি ডেডিকেটেড ফরজ শপ একটি ভাল ফাঁকা করতে পারে, কিন্তু একটি পূর্ণ-প্রক্রিয়া সরবরাহকারী বেশিরভাগ ইন্টারফেসের ঝুঁকি সরিয়ে দেয়। যখন একটি কোম্পানি হিটিং, ফরজিং, রিং রোলিং, হিট ট্রিটমেন্ট, মেশিনিং এবং চূড়ান্ত পরিদর্শন নিয়ন্ত্রণ করে, তখন উপাদান শংসাপত্রটি বিলেট থেকে প্রেরণ পর্যন্ত শারীরিক অংশের সাথে থাকে।
এই সমন্বিত কাঠামো অ-মানক উপাদানগুলির জন্য সীসা সময়কে ছোট করে। ফোরজার হ্রাস অনুপাত সামঞ্জস্য করতে পারে, বার্ধক্যের সময়সূচী পরিবর্তন করতে পারে এবং একাধিক বিক্রেতাদের সমন্বয় না করে একটি লুপে পুনরায় মেশিন পরীক্ষার কুপনগুলিকে পুনরায় ব্যবহার করতে পারে৷ অভ্যন্তরীণ প্রক্রিয়াগুলি জিজ্ঞাসা করুন; উত্তরটি সাধারণত প্রকাশ করে যে মানের সমস্যা কোথায় লুকিয়ে থাকে।
ইয়ানচেং-এ ACE মেশিনারির ওয়ার্কশপ 3-টন, 5-টন এবং 15-টন ইলেক্ট্রো-হাইড্রোলিক হ্যামার, 1-মিটার এবং 1.5-মিটার উল্লম্ব রিং রোলিং মিল, সম্পূর্ণ রেকর্ড সহ তাপ চিকিত্সা চুল্লি এবং CNC মেশিনিং কেন্দ্রগুলি পরিচালনা করে। এই সরঞ্জাম পরিসীমা একটি উৎস থেকে উপলব্ধ সর্বোচ্চ বিভাগের আকার এবং রিং মাত্রা নির্ধারণ করে। ইন-হাউস ওয়েল্ডিং এবং পৃষ্ঠের চিকিত্সার সাথে মিলিত, একই সুবিধা হ্যান্ড-অফের সিরিজের পরিবর্তে একটি সমাপ্ত উপাদান সরবরাহ করতে পারে। স্ট্যান্ডার্ড ক্যাটালগ আইটেম মেলে না যে অঙ্কন জন্য, অ-মানক কাস্টম ফরজিং পরিষেবা একটি স্ট্যান্ডার্ড ফাঁকা এবং একটি সম্পূর্ণ মেশিনযুক্ত অংশের মধ্যে ফাঁক কভার করে৷৷


খবর
এখনই আমাদের মেসেজ করুন!
-
মোবাইল টার্মিনাল
-
দ্রুত লিঙ্ক
পণ্য আমাদের সম্পর্কে সরঞ্জাম এবং ক্ষমতা গুণমান খবর আমাদের সাথে যোগাযোগ করুন -
পণ্য বিভাগ
বৈদ্যুতিক শক্তি শক্তি Forgings জাহাজ এবং বন্দর যন্ত্রপাতি Forgings খনির এবং ধাতুবিদ্যা Forgings খাদ্য এবং ফিড যন্ত্রপাতি Forgings পেট্রোকেমিক্যাল শিল্প Forgings ওয়েল্ডিং ফ্যাব্রিকেশন কাস্টমাইজড শেষ অংশ -
আমাদের সাথে যোগাযোগ করুন
Mob.: +86-173 7218 0878 Tel.: +৮৬-৫১৫-৮৩৮৯ ০৩৯৬ E-mail: ivy.zhai@aceprocess.cn Add.: নং 21 জিনফেং রোড, অর্থনৈতিক উন্নয়ন পার্ক, দাফেং জেলা, ইয়ানচেং সিটি, জিয়াংসু, চীন
কপিরাইট © 2025 Yancheng ACE Machinery Co., Ltd. সর্বস্বত্ব সংরক্ষিত.
চীন ওপেন ডাই ফোরজিংস প্রস্তুতকারক
কাস্টম নির্ভুলতা forgings সরবরাহকারী